

ท่อเหล็กเชื่อมดึงเย็น (CDW) DIN 2393 ASTM A513 เกรด ST37-2 ST52.3
ท่อเหล็กเชื่อมดึงเย็น (CDW) – DIN 2393 | มาตรฐาน ASTM A513 (ST37-2, ST52-3) ...

ท่อเหล็กดึงเย็นจะทำให้เส้นมีพื้นผิวที่สว่างและสะอาด และนั่นเป็นช่วงเวลาที่เสี่ยงต่อการแตกหัก เหล็กเปลือยไม่มีการป้องกันอากาศชื้น การควบแน่นของภาชนะ รอยนิ้วมือหรือฝุ่นคลอไรด์ และท่อที่มีความแม่นยำซึ่งเดินทางทางทะเลเป็นเวลาหกสัปดาห์สามารถเกิดสนิมบนพื้นผิวที่ขุ่นเคืองซึ่งลูกค้าไม่ต้องการเห็นบนท่าเรือขนถ่าย การรักษาพื้นผิวป้องกันการกัดกร่อนเป็นคำตอบที่ใช้ได้จริง แต่ไม่ใช่ผลิตภัณฑ์เดียว เป็นตระกูลของกระบวนการ ซึ่งแต่ละกระบวนการมีวัตถุประสงค์ ต้นทุน และผลที่ตามมาในลำดับสุดท้ายของตัวเอง
ในช่วงหลายปีที่ผ่านมา เราได้เคลือบ เคลือบฟอสเฟต ทาน้ำมัน และชุบโครเมียม ชุดท่อจำนวนมาก และเราได้เรียนรู้ว่าตัวเลือกที่ถูกต้องขึ้นอยู่กับสิ่งที่เกิดขึ้นกับท่อหลังจากที่ทิ้งเราไปมากกว่าตัวการเคลือบเอง บทความนี้กำหนดวิธีที่เราคิดเกี่ยวกับปัญหา
การกัดกร่อนไม่ค่อยเริ่มให้บริการ มันเริ่มต้นจากช่องว่างระหว่างการผลิตและการประกอบ และมักถูกกระตุ้นโดยสามสิ่ง: ความชื้น การปนเปื้อน และเวลา ท่อที่วางซ้อนกันในคลังสินค้าที่มีอุณหภูมิผันผวนจะสะสมการควบแน่นบนพื้นผิวทุกวัน การดึงสารหล่อลื่นที่ตกค้าง ของเหลวในการตัด การจัดการเกลือ และฝุ่นในอากาศ ล้วนเกาะอยู่บนพื้นผิวนั้นและทำให้เซลล์การกัดกร่อนใช้งานได้
ท่อดึงเย็นและรีดเย็นสัมผัสได้ดีกว่าท่อรีดร้อนเนื่องจากพื้นผิวมีฤทธิ์ทางเคมีและไม่มีตะกรันในโรงสี พื้นผิวที่สะอาดแบบเดียวกับที่ทำให้เจาะกระบอกสูบที่เฉียบคมหรือก้านที่ขัดเงาแล้วยังช่วยขจัดชั้นออกไซด์บางๆ ที่อาจจะทำให้การโจมตีช้าลงอีกด้วย สำหรับการใช้งานระบบไฮดรอลิกและนิวแมติก ผลที่ตามมาไม่ใช่แค่ความสวยงามเท่านั้น หลุมการกัดกร่อนที่เส้นผ่านศูนย์กลางด้านในสามารถยกขอบซีลได้ และก้านลูกสูบที่เป็นหลุมจะสร้างความเสียหายให้กับที่ปัดน้ำฝนและต่อมในเวลาอันสั้น
นอกจากนี้ยังควรบอกอย่างชัดเจนว่าการเคลือบไม่ใช่การซ่อมแซม หากท่อมีหลุม รอยขีดข่วน หรือมีสะเก็ดฝังอยู่แล้ว ชั้นฟอสเฟตหรือฟิล์มสีจะไม่สามารถซ่อมแซมได้ และในความเป็นจริง ข้อบกพร่องเหล่านั้นจะแสดงผ่านสารเคลือบในอีกไม่กี่เดือนต่อมาเป็นตุ่มพองหรือการยึดเกาะล้มเหลว
ฟอสเฟตจะเปลี่ยนพื้นผิวเหล็กให้เป็นชั้นผลึกฟอสเฟตที่ละเอียด แทนที่จะเพิ่มฟิล์มทับลงไป สังกะสีฟอสเฟตเป็นตัวเลือกปกติสำหรับท่อเหล็กคาร์บอน โดยมีน้ำหนักการเคลือบโดยทั่วไปจะอยู่ในช่วง 2 ถึง 10 กรัม/ตร.ม. ขึ้นอยู่กับว่าท่อจะทาสี ทาน้ำมัน หรือใช้เป็นฐานวาดภาพ ชั้นนี้มีรูพรุนในระดับไมโคร ซึ่งเป็นสิ่งที่ทำให้ชั้นนี้เป็นตัวยึดที่ดีเยี่ยมสำหรับสีรองพื้น และยังช่วยยึดน้ำมันป้องกันสนิมให้เข้าที่ได้ดีกว่าเหล็กเปลือยมาก
สำหรับท่อโครงสร้าง โครงสำเร็จรูป และชิ้นส่วนที่จะทาสีหลังการส่งมอบ ฟอสเฟตมักเป็นตัวเลือกที่คุ้มค่าที่สุดที่เราสามารถนำเสนอได้ ทำงานได้ดีกับชุดประกอบที่มีการเชื่อม โดยมีการควบคุมสายการบำบัดเบื้องต้นอย่างเหมาะสม
 ท่อเหล็กแม่นยำดึงเย็นฟอสเฟต ท่อดึงเย็นเคลือบฟอสเฟตช่วยเพิ่มความต้านทานการกัดกร่อนและการยึดเกาะของสี ทำให้เป็นการบำบัดเบื้องต้นที่คุ้มค่าสำหรับโครงโครงสร้างที่เชื่อมที่ทาสีหลังการส่งมอบ ดูผลิตภัณฑ์ →
การเคลือบ E หรือการสะสมด้วยไฟฟ้าใช้สนามไฟฟ้าเพื่อขับเคลื่อนอนุภาคเรซินที่มีประจุไปยังท่อ ผลลัพธ์ที่ได้คือฟิล์มสีดำสม่ำเสมอกัน โดยทั่วไปแล้วจะหนาประมาณ 15 ถึง 25 ไมครอน ซึ่งขยายเข้าไปในรูและรอบขอบซึ่งการพ่นสีมีปัญหา ระบบอีพ็อกซี่แคโทดให้ประสิทธิภาพการพ่นเกลือที่แข็งแกร่งและความต้านทานเชิงกลที่ดี และกระบวนการนี้เป็นแบบน้ำ ซึ่งมีความสำคัญมากขึ้นสำหรับลูกค้าที่มีภาระผูกพันในการรายงานด้านสิ่งแวดล้อม
โดยปกติเราแนะนำให้ใช้การเคลือบแบบอิเล็กทรอนิกส์โดยที่มองเห็นท่อในเครื่องจักรที่เสร็จแล้ว ซึ่งจะต้องสัมผัสกับสภาพกลางแจ้งหรือสภาพชะล้าง หรือบริเวณที่พื้นผิวด้านในต้องการการปกป้องแต่ต้องไม่เหนียวเหนอะหนะ ข้อเสียคือต้องลอกหรือปิดบัง e-coat ก่อนทำการเชื่อมในส่วนประกอบบางชิ้น และเพิ่มความหนาเล็กน้อยแต่แท้จริง ซึ่งต้องคำนึงถึงขนาดที่พอดีที่พิกัดความเผื่อต่ำ
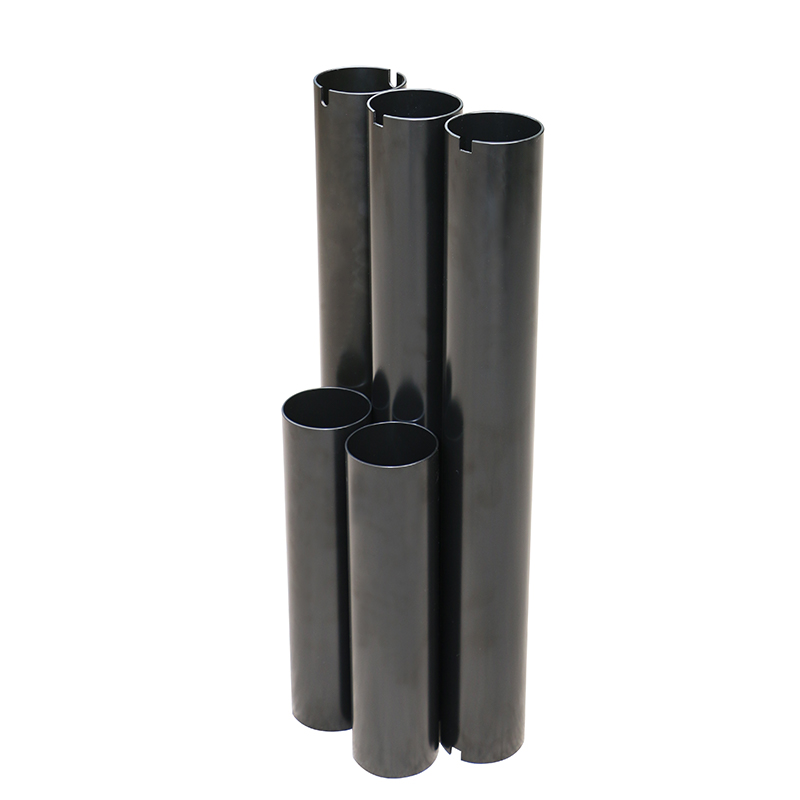 ท่อเหล็กเคลือบป้องกันการกัดกร่อนสีดำ E-Coated การเคลือบด้วยไฟฟ้าสีดำให้การครอบคลุมที่สม่ำเสมอทั้งภายในและภายนอก เหมาะสำหรับท่อที่มองเห็นได้ กลางแจ้งหรือแบบชะล้าง ซึ่งจำเป็นต้องมีการเคลือบป้องกันที่ไม่เหนียวเหนอะหนะ ดูผลิตภัณฑ์ →
น้ำมันป้องกันสนิมยังคงเป็นเครื่องมือสำคัญสำหรับท่อที่ลูกค้าจะต้องตัดเฉือน เชื่อม หรือขจัดคราบไขมัน ฟิล์มน้ำมันที่มีการติดอย่างดีช่วยจัดการการจัดเก็บระยะสั้นและการขนส่งทางบกได้อย่างประหยัดมาก และสามารถลอกออกได้ด้วยการล้างด้วยอัลคาไลน์มาตรฐาน สำหรับการขนส่งทางทะเลที่มีระยะเวลายาวนาน เราแนะนำให้ใช้สารกันบูดที่มีน้ำหนักมากกว่าหรือตัวยับยั้งเฟสไอ รวมกับฝาปิดท้ายและการบรรจุแบบแห้ง
ความเสี่ยงหลักของน้ำมันคือความเข้ากันได้ ท่อที่ทาน้ำมันอย่างหนักสามารถปนเปื้อนอ่างทำความสะอาดของลูกค้า ขัดขวางขั้นตอนฟอสเฟตที่ตามมาในที่อื่น หรือดักจับเศษในรู ฟิล์มที่สว่าง สะอาด และระบายได้ดีมักจะดีกว่าฟิล์มหนาเสมอไป
สำหรับก้านลูกสูบและรูกระบอกสูบ การป้องกันการกัดกร่อนและความต้านทานการสึกหรอจะต้องได้รับการแก้ไขร่วมกัน การชุบฮาร์ดโครมที่ 20 ถึง 30 ไมครอน ทาบนซับสเตรตที่ชุบแข็งด้วยการเหนี่ยวนำและกราวด์หลังจากนั้น ให้พื้นผิวที่มีแรงเสียดทานต่ำ ซึ่งต้านทานทั้งการเสียดสีและการถูกโจมตีจากความชื้นและตัวกลางที่มีฤทธิ์กัดกร่อนเล็กน้อย คุณภาพการชุบขึ้นอยู่กับการบำบัดเบื้องต้น การควบคุมการขัด และการเจียรภายหลังการชุบ และความหนาแน่นของรอยแตกร้าว: ชั้นโครเมียมที่ได้รับการควบคุมไม่ดีอาจมีรูพรุนเพียงพอที่จะทำให้เกิดการกัดกร่อนเริ่มต้นที่ซับสเตรต
 ก้านลูกสูบชุบแข็งแบบเหนี่ยวนำชุบฮาร์ดโครม แท่งเหล็ก 45# หรือ 4130 ชุบแข็งด้วยการเหนี่ยวนำพร้อมการชุบฮาร์ดโครม ให้ความต้านทานการสึกหรอและการกัดกร่อนสำหรับแท่งกระบอกไฮดรอลิกและนิวแมติก ดูผลิตภัณฑ์ →
บางครั้งการตัดสินใจป้องกันการกัดกร่อนที่น่าเชื่อถือที่สุดคือการเปลี่ยนวัสดุแทนที่จะเคลือบมัน ท่อสเตนเลสดึงเย็นใน TP304 หรือ TP316L ขจัดปัญหาการเคลือบทั้งหมดสำหรับการใช้งานด้านอาหาร การแพทย์ และสภาพแวดล้อมที่รุนแรง และการทู่จะคืนชั้นพาสซีฟกลับคืนมาหลังการทำงานเชิงกล เราถือว่าสเตนเลสเป็นทางเลือกในการออกแบบ ไม่ใช่สิ่งทดแทนการเคลือบ และแนะนำให้ใช้เฉพาะเมื่อจำเป็นจริงๆ เท่านั้น
ตารางด้านล่างสรุปว่าการรักษาเหล่านี้มีพฤติกรรมอย่างไรในทางปฏิบัติ ตัวเลขของฟิล์มเป็นช่วงทั่วไป ไม่ใช่ข้อจำกัดที่แน่นอน เนื่องจากเคมีของอ่าง สภาพของสารตั้งต้น และข้อกำหนดของลูกค้า ล้วนส่งผลต่อผลลัพธ์
| การรักษา | ฟิล์มทั่วไป | พอดีที่สุด | จุดที่น่าจับตามอง |
|---|---|---|---|
| สังกะสีฟอสเฟต | 2-10 กรัม/ตร.ม | ท่อที่จะทาสี โครงสร้าง และชิ้นส่วนเชื่อม | ต้องการพื้นผิวที่สะอาดและใช้งานได้ ชั้นที่มีรูพรุนต้องใช้น้ำมันหรือสี |
| การเคลือบด้วยไฟฟ้า | 15-25 ไมโครเมตร | ส่วนที่มองเห็นได้ รูเจาะ กลางแจ้ง และหน้าที่ชะล้าง | ความหนาส่งผลต่อความพอดี จำเป็นต้องปิดบังก่อนการเชื่อม |
| น้ำมันป้องกันสนิม | 1-5 กรัม/ตร.ม | สต็อกเครื่องจักร การจัดเก็บสั้น การขนส่งทางบก | การป้องกันความชื้นจำกัด ปัญหาการถอดและความเข้ากันได้ |
| ชุบฮาร์ดโครม | 20-30 ไมโครเมตร | ก้านลูกสูบ กระบอกสูบ หน้าสัมผัสแบบเลื่อน | การควบคุมความหนาแน่นของรอยร้าว การเปลี่ยนแปลงเส้นผ่านศูนย์กลางหลังการชุบและการเจียร |
| สแตนเลสพาสซีฟ | ชั้นพาสซีฟ | อาหาร การแพทย์ สื่อก้าวร้าวทางเคมี | ต้นทุนวัสดุที่สูงขึ้น คลอไรด์ยังต้องการการดูแล |
นี่คือจุดที่ปัญหาการจัดหาส่วนใหญ่เกิดขึ้นจริง ท่อที่เคลือบอย่างสวยงามเพื่อการเก็บรักษาที่ยาวนาน แต่ถูกกำหนดไว้สำหรับเซลล์เชื่อมที่ไม่ยอมรับชั้นที่อุดมด้วยสังกะสี ถือเป็นความล้มเหลวในการเคลือบไม่ว่ามันจะทำงานได้ดีแค่ไหนในตู้พ่นเกลือก็ตาม เราถามคำถามสามข้อก่อนที่จะแนะนำสิ่งใด:
สำหรับกระบอกไฮดรอลิกสำเร็จรูปที่จัดเตรียมไว้ให้พร้อมสำหรับการประกอบ ตัวอย่างเช่น กระบอกสูบที่แห้งหรือทาน้ำมันเล็กน้อยมักนิยมใช้สารกันบูดที่มีปริมาณมาก เนื่องจากสายการประกอบจะทำความสะอาดชิ้นส่วนต่อไป และฟิล์มเหนียวจะดักจับฝุ่น สำหรับท่อที่ขนส่งไปยังปลายทางที่มีความชื้นสูง ระบบที่หนักกว่าซึ่งมีฝาปิดปลายและชุดดูดความชื้นจะให้ผลตอบแทนที่มากกว่าหลายเท่า
การรักษาทุกอย่างที่เรานำเสนอขึ้นอยู่กับขั้นตอนก่อนหน้านั้น การล้างไขมันจะต้องขจัดน้ำมันหล่อและน้ำมันตัดออกให้หมด การดองหรือการทำความสะอาดเชิงกลจะต้องทำให้พื้นผิวเหล็กมีความสม่ำเสมอและใช้งานได้ การล้างจะต้องกำจัดเกลือที่ตกค้างซึ่งอาจอยู่ใต้แผ่นฟิล์มออก สายการผลิตของเราควบคุมความเข้มข้นของอ่าง อุณหภูมิ เวลาพัก และคุณภาพน้ำล้าง และน้ำหนักฟิล์มหรือความหนาของสารเคลือบจะถูกตรวจสอบบนชิ้นส่วนตัวอย่างจากการทำงานแต่ละครั้ง
ทั้งหมดนี้ไม่สามารถปกปิดพื้นผิวที่มีข้อบกพร่องได้ ซึ่งเป็นสาเหตุที่เราตรวจสอบความตรง ขนาด และสภาพพื้นผิวก่อนการเคลือบแทนที่จะตรวจสอบภายหลัง การเคลือบที่ทาบนรอยขีดข่วนจะล้มเหลวตรงรอยขีดข่วนนั้น และจะถูกตำหนิที่การเคลือบ
สำหรับผู้ซื้อ การควบคุมในทางปฏิบัติคือข้อกำหนดที่เป็นลายลักษณ์อักษร ได้แก่ การรักษาใด มาตรฐานใด น้ำหนักหรือความหนาของฟิล์มเท่าใด ระยะเวลาในการพ่นเกลือนานเท่าใด หากมี และวิธีบรรจุชิ้นส่วน เรายินดีเสมอที่จะช่วยร่างข้อกำหนดดังกล่าว เนื่องจากข้อกำหนดที่ชัดเจนจะช่วยประหยัดเวลาในการติดต่อทั้งสองฝ่ายในภายหลัง
การรักษาป้องกันการกัดกร่อนเป็นเพียงเศษเสี้ยวของต้นทุนของท่อที่มีความเที่ยงตรงสูง และช่วยปกป้องมูลค่าทั้งหมดของชิ้นส่วน หากคุณไม่แน่ใจว่าเส้นทางใดที่เหมาะกับการใช้งานของคุณ โปรดส่งแบบร่าง เกรดวัสดุ และคำอธิบายสภาพแวดล้อมมาให้เรา แล้วเราจะแจ้งให้คุณทราบอย่างตรงไปตรงมาว่าตัวเลือกใดที่เราจะเลือกและตัวเลือกใดที่เราจะหลีกเลี่ยง
คุณสามารถติดต่อทีมงานด้านเทคนิคของเราผ่านทาง หน้าการติดต่อ และหากต้องการเปรียบเทียบการรักษาทั่วไปสามวิธีอย่างละเอียดยิ่งขึ้น คุณสามารถดูหมายเหตุของเราได้ การเคลือบอิเล็กทรอนิกส์กับฟอสเฟตเทียบกับการเอาอกเอาใจ มีประโยชน์เป็นจุดเริ่มต้น

ท่อเหล็กเชื่อมดึงเย็น (CDW) – DIN 2393 | มาตรฐาน ASTM A513 (ST37-2, ST52-3) ...

ก้านลูกสูบสแตนเลสและโลหะผสมของเราได้รับการออกแบบทางวิศวกรรมอย่างแม่นยำสำหรับก...

ท่อกระบอกไฮดรอลิก ASTM A519 ของเราผลิตขึ้นอย่างแม่นยำโดยใช้ท่อเหล็กรีดเย็นไร้...

ท่อกระบอกไฮดรอลิกของเรา – ASTM A513 ST52 Cold Drawn Welded (CDW) ได้รับการออก...

ท่อ Honed และ Skived & Roller Burnished (SRB) ของเราผลิตจากท่อเหล็กไร้ตะเข็บด...

ท่อ Honed & SRB แบบเชื่อมเย็น (CDW) ตามมาตรฐาน EN 10305-2 ของเราได้รับการประม...


